Zváračka EWM Alpha Q 330


Ak sa rozhodnete kúpiť zariadenie za nízku cenu, uistite sa, že komunikujete so skutočným predajcom. Zistite čo najviac informácií o majiteľovi zariadenia. Jedným zo spôsobov podvádzania je predstaviť sa ako skutočná spoločnosť. V prípade podozrenia nás o tom informujte o ďalšej kontrole prostredníctvom formulára spätnej väzby.
Pred rozhodnutím o kúpe si pozorne prečítajte niekoľko predajných ponúk, aby ste poznali priemerné ceny zvoleného zariadenia. Ak je cena ponuky, ktorá sa vám páči, oveľa nižšia ako podobné ponuky, popremýšľajte o tom. Významný cenový rozdiel môže naznačovať skryté chyby alebo pokus predajcu o spáchanie podvodných činov.
Nekupujte výrobky, ktorých cena je príliš odlišná od priemernej ceny podobných zariadení.
Nedávajte súhlas s pochybnými prísľubmi a predplateným tovarom. V prípade pochybností sa nebojte nechať si objasniť detaily, požiadať o ďalšie fotografie a dokumenty o zariadeniach, skontrolovať pravosť dokumentov, klásť otázky.
Najčastejší typ podvodu. Neféroví predajcovia môžu požiadať o určitú čiastku preddavku na "rezerváciu" vášho práva na nákup zariadenia. Týmto spôsobom, podvodníci môžu zhromaždiť veľké množstvo peňazí a zmiznúť, a už sa im nedovoláte.
- Prevod zálohy na kartu
- Nevyplácajte zálohu bez písomného dokladu, ktorý potvrdzuje proces prevodu peňazí, ak počas komunikácie predávajúci vzbudzuje pochybnosti.
- Prevod na účet "správcu"
- Takáto žiadosť by mala byť alarmujúca, s najväčšou pravdepodobnosťou komunikujete s podvodníkom.
- Prevod na firemný účet s podobným názvom
- Buďte opatrní, podvodníci sa môžu zamaskovať ako dobre známe spoločnosti a robiť menšie zmeny názvu. Neposielajte prostriedky, ak máte pochybnosti o názve spoločnosti.
- Nahradenie vlastných údajov vo faktúre údajmi skutočnej spoločnosti
- Pred uskutočnením prevodu sa uistite, že zadané údaje sú správne a že sa týkajú určenej spoločnosti.
Kontakty predavača


 +48 669 16...
+48 669 162 833


 Poľsko, Krotoszyn


 Poľsko, Krotoszyn




 Poľsko, Krotoszyn


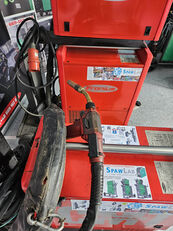
EWM Alpha Q 330 Puls to przemysłowe, cyfrowe źródło wieloprocesowe MIG/MAG ze zintegrowaną chłodnicą cieczy. Prąd ustawisz od 5 do 330 A, przy cyklu 40% maszyna oddaje 330 A, a przy pracy ciągłej 210 A. Poza standardowym MIG/MAG i pulsem masz procesy EWM coldArc, forceArc, rootArc i pipeSolution, TIG Liftarc, MMA oraz żłobienie.
Do czego ta maszyna
Alpha Q 330 to źródło do produkcji, w której jedno stanowisko przerabia różne materiały i różne grubości. Logika synergiczna dobiera napięcie, prąd i posuw po wskazaniu materiału, gazu i średnicy drutu, więc operator prowadzi nastawy jednym pokrętłem po grubości blachy. Spawanie pulsem odrywa pojedynczą kroplę na impuls i wstrzeliwuje ją w jeziorko, przez to na stali kwasoodpornej i aluminium nie ma odprysków ani przebarwień, a szlifowanie po spawaniu w praktyce znika.
Procesy specjalne EWM rozdzielają zadania. ForceArc daje krótki, sztywny łuk natryskowy o dużej sile nacisku, który uderza w dno rowka zamiast błądzić po ściankach ukosowania, więc kąt ukosowania schodzi z 60 na 30 stopni, a razem z nim liczba warstw, zużycie drutu i gazu. ColdArc pracuje w drugą stronę: maszyna wykrywa zwarcie drutu i obniża prąd, przez co spawasz blachy od 0,5 mm, lutospawasz powłoki cynkowe drutem CuSi i mostkujesz szczeliny bez przepalenia detalu. PipeSolution łączy łuk zwarciowy z pulsacyjnym i koryguje prąd przy zmianie odstępu palnika od rury, a rootArc daje miękki łuk zwarty do modelowania grani i szerokich szczelin montażowych.
Maszyna ma też stronę automatyczną. Na panelu znajdziesz gniazdo analogowe 19-pinowe, cyfrowe 7-pinowe i złącze PC, a maszyna obsługuje interfejsy zmechanizowane, roboty i wózki spawalnicze oraz dokumentację parametrów Q-DOC 9000. To sprzęt na halę produkcyjną i do pracy trzyzmianowej, który poza obsługą ręczną pracuje też jako węzeł w linii. Zapis parametrów z produkcji przydaje się wszędzie tam, gdzie odbiór złączy odbywa się pod nadzorem i trzeba pokazać, na czym spawano dany detal.
Funkcje i wyposażenie
Metody MIG/MAG standard i puls, TIG Liftarc, MMA oraz żłobienie: jedno źródło zamiast trzech na stanowisku.
Zakres prądu od 5 do 330 A z cyklem 330 A przy 40% i 210 A przy 100%: zapas na grube spoiny i na pracę ciągłą.
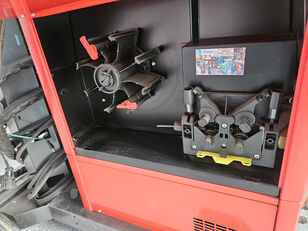
Napęd eFeed z czterema napędzanymi rolkami: drut idzie bez poślizgu przy prędkości od 0,5 do 25 m/min, także druty aluminiowe i rdzeniowe w uchwycie 4 m.
Komora na szpule 300 mm: pełnowymiarowa szpula zamiast krążka, mniej przezbrojeń w produkcji.
Zintegrowana chłodnica cieczy COOL71: odbiera ciepło z uchwytu przy spawaniu prądem rzędu 330 A.
forceArc: zwężony łuk o dużym nacisku do grubych przekrojów, pozwala zejść z kątem ukosowania z 60 na 30 stopni.
coldArc: obniżone ciepło przy blachach od 0,5 mm i przy lutospawaniu blach ocynkowanych drutem CuSi.
rootArc: miękki łuk zwarty do warstw graniowych i mostkowania szerokich szczelin.
pipeSolution: hybryda łuku zwarciowego i pulsacyjnego do rur w pozycjach wymuszonych, z korektą prądu przy zmianie odstępu palnika.
Baza JOB z krzywymi synergicznymi dla stali, CrNi, aluminium i CuSi: wybierasz materiał, gaz i średnicę drutu, resztę ustawia maszyna.
Pamięci własnych programów od 129 do 169: przezbrojenie między detalami to jedno kliknięcie.
Pulsacja cieplna na programach głównym i zredukowanym: maszyna przełącza się między wysokim a niskim prądem, co daje lico podobne do ściegu TIG, przydatne przy cienkim aluminium w pionie do góry.
Regulacja dynamiki łuku od minus 40 do plus 40: od miękkiego i szerokiego po twardy, głęboko wtapiający.
Gniazda 19-pinowe analogowe i 7-pinowe cyfrowe oraz złącze PC: podłączysz automatykę, wózek albo zgrasz dokumentację Q-DOC 9000.
Dane techniczne
Co dostajesz
źródło EWM Alpha Q 330 Puls
jednostka chłodząca COOL71
wózek transportowy
uchwyt chłodzony cieczą 500 A o długości 4 m
nowy przewód masowy
Na co zwrócić uwagę
Zasilanie to 3 x 400 V z tolerancją od minus 25 do plus 20 procent, a moc przyłączeniowa sięga 13,9 kVA, więc maszyna wymaga przyłącza siłowego z odpowiednim zabezpieczeniem. Cykl pracy wynosi 330 A przy 40% i 210 A przy 100%, czyli przy pełnym prądzie cztery minuty na dziesięć przypadają na spawanie. Chłodzenie cieczą oznacza obowiązkowy przegląd poziomu chłodziwa i drożności obiegu przed startem, bo uchwyt chłodzony cieczą przy pustym układzie ulega uszkodzeniu od razu.
Samo źródło waży około 64 kg, a razem z chłodnicą, wózkiem i butlą tworzy stanowisko do przetaczania po hali, nie do noszenia po piętrach. Uchwyt w zestawie ma długość 4 m i obciążalność 500 A, przy dłuższych wiązkach dobierz osprzęt osobno. Do drutów aluminiowych sprawdź wkład prowadzący i rolki pod konkretną średnicę, bo miękkie spoiwo wymaga innego kompletu niż stal. Panel ma dużo funkcji, więc pierwszy dzień pracy warto zaplanować na przejście przez JOB-y. Procesy coldArc i forceArc dają realną korzyść dopiero przy właściwym gazie i drucie, dlatego przed produkcją zrób próbę na odcinku testowym.
Jak sprzedajemy używane
Egzemplarz sprawdzony w naszym serwisie w Krotoszynie z pomiarami według PN-EN 60974-4 i próbą pod obciążeniem. W cenie masz pierwszy rok podstawowego pakietu serwisowego: przegląd z czyszczeniem maszyny i pomiarem walidacyjnym. Kolejne lata dokupisz. Wysyłamy do całej Unii Europejskiej, odbiór osobisty po umówieniu.
Funkcje i tryby spawania: puls, podwójny puls, procesy specjalne
Chłodzenie: cieczą
Prąd spawania: 330 A
Zasilanie i zabezpieczenia: przewód zasilający, wtyk, zabezpieczenia, pomiary elektryczne według PN-EN 60974-4: rezystancja izolacji, ciągłość przewodu ochronnego, prąd upływu, napięcie biegu jałowego
Zajarzenie i stabilność łuku: próba spawania w kilku punktach zakresu prądu, synergia i puls, jeśli maszyna je ma, prąd i napięcie na przyrządach kontrolnych
Podawanie drutu: rolki, prowadnice, silnik i regulacja podajnika, docisk, hamulec szpuli, gniazdo euro
Uchwyt i przewód pośredni: spirala, dysza, końcówka prądowa, przepływ gazu, złącza przewodu pośredniego
Obciążenie znamionowe: próba przy prądzie znamionowym w dozwolonym cyklu pracy, temperatura radiatorów, zadziałanie zabezpieczenia termicznego
Panel i programy: wszystkie tryby, pamięci i funkcje zgodnie z panelem tego egzemplarza, czytelność wyświetlacza, pokrętła i przyciski
Chłodnica: przepływ i ciśnienie cieczy, szczelność, pompa, czujnik przepływu, wymiana cieczy
Obudowa i wnętrze: czyszczenie sprężonym powietrzem, stan płytek, kondensatorów i wentylatorów, ślady użytkowania, kółka i uchwyty transportowe
Metody spawania: MIG/MAG standard i puls, TIG Liftarc, MMA, żłobienie
Procesy specjalne EWM: coldArc, forceArc, rootArc, pipeSolution
Zakres prądu spawania: od 5 do 330 A
Prąd spawania przy cyklu 40% i 100%: 330 A / 210 A
Moc przyłączeniowa: do 13,9 kVA
Prędkość podawania drutu: od 0,5 do 25 m/min
Napęd drutu: eFeed, 4 rolki napędzane
Szpula drutu: 300 mm
Masa źródła: około 64 kg
Chłodzenie uchwytu: cieczą, jednostka COOL71